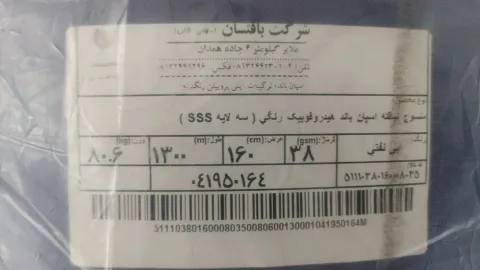
تارهای ذوب شده پلی پروپیلن در لبه های طاقه پیش از ورود به تیغه ها باید بدون گره های حرارتی سخت باشد تا در فرایند برش انواع پارچه اسپان باند به صورت نواری و شیت انحراف طولی ایجاد نشود.
تاجران فعال در بستر B2B خوب می دانند که شناخت دقیق این جزئیات فنی مانع از هدررفت مواد اولیه در کارخانجات می شود.
تیغه های برش انواع پارچه اسپان باند به صورت نواری و شیت
بررسی وضعیت تیغه ها پیش از شروع کار اهمیت بالایی دارد زیرا کندی لبه ها مستقیماً روی کیفیت محصول نهایی تأثیر می گذارد.
- ساییدگی لبه نوارها: نشان دهنده کندی تیغه دستگاه و ایجاد پرز در لبه هاست که به دلیل اصطکاک بالا رخ می دهد.
- اختلاف عرض در دو سر شیت: خطای تنظیم زاویه گیوتین یا جابجایی طاقه زیر پرس است که به دلیل کشش نامتناسب ایجاد می شود.
- تغییر گرماژ موضعی در برش: کشش بیش از حد رول بازکن در زمان هدایت منسوجات نبافته است که بافت پارچه را دچار تنش می کند.
- برجستگی های حرارتی: بالا بودن دمای لبه های برش خورده بر اثر سرعت بالای اصطکاک تیغ دوران کننده است.
توجه داشته باشید که وجود لکه های زرد ناشی از حرارت بالا در لبه های نوار، نشانه تنظیم نبودن دمای المنت های حرارتی دستگاه است و باید فوراً متوقف شود.
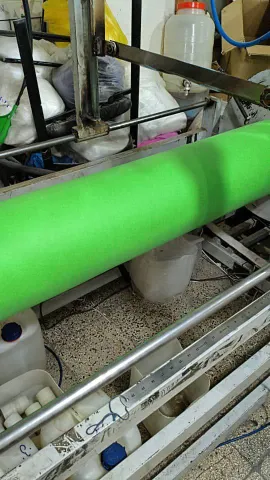
دستگاه های صنعتی برش انواع پارچه اسپان باند به صورت نواری و شیت
خطوط تمام اتوماتیک تیغه ای
استفاده از سیستم های رول بر اتوماتیک با کنترل نوری و سنسورهای دیجیتال به کارخانجات بزرگ اجازه می دهد تا رول های حجیم را با کمترین میزان تلورانس ابعادی به نوارهای باریک تبدیل کنند.
این تجهیزات با تنظیم دقیق سرعت کشش، از تغییر شکل بافت پلی پروپیلن جلوگیری کرده و لبه هایی کاملاً صاف و بدون ریش ریش تحویل می دهند.
دستگاه های برش دستی و حرارتی
روش های سنتی تر مجهز به المنت های حرارتی یا تیغ های دستی برای کارگاه های کوچک با حجم سفارش محدود به کار گرفته می شوند.
در این روش اپراتور با هدایت دستی طاقه، ابعاد مورد نظر را ایجاد می کند که نیازمند دقت بالا برای حفظ یکنواختی عرض نوارها در طول کار است.
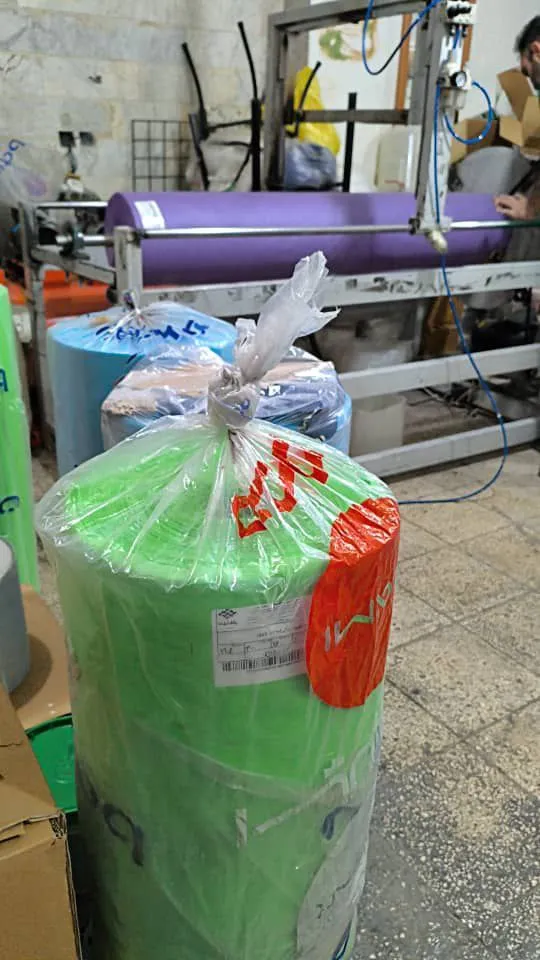
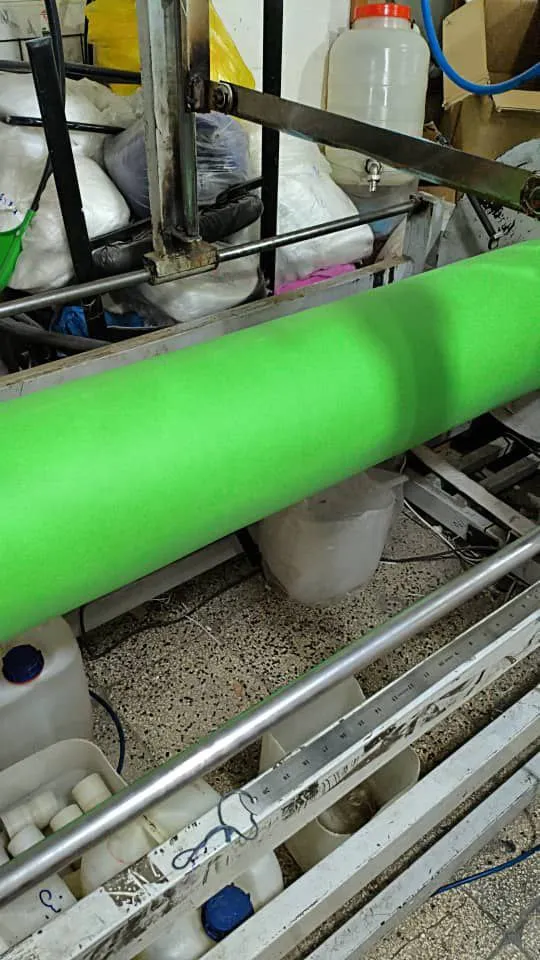
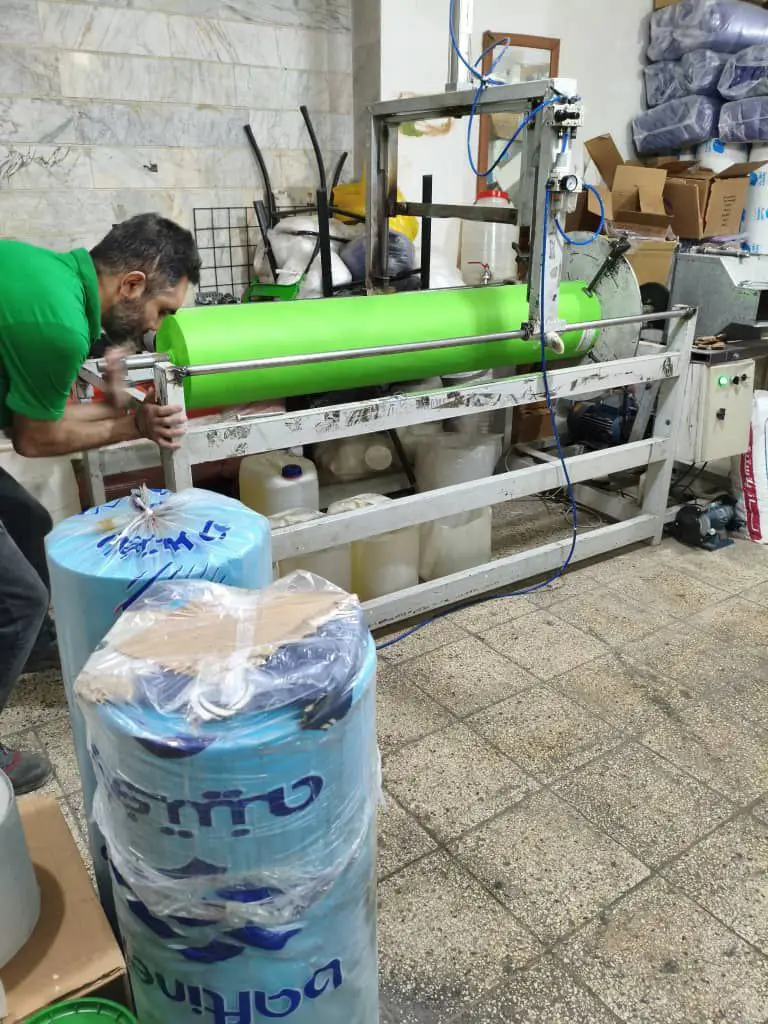
برای کارگاه های با حجم تولید پایین، استفاده از دستگاه های رول بر دستی با تیغ مدور چرخان بالاترین بهره وری و کمترین ضایعات را به همراه دارد.
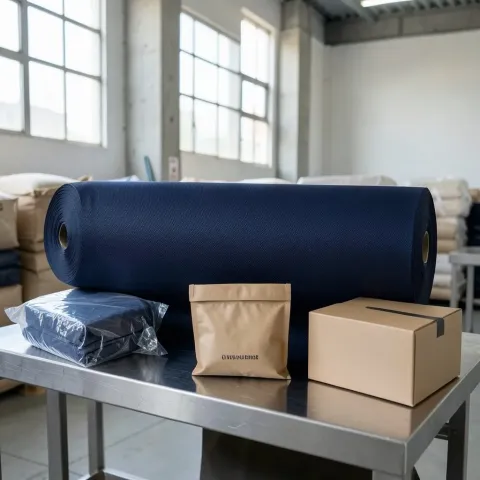
میزهای کارگاهی برش انواع پارچه اسپان باند به صورت نواری و شیت
تنظیمات مکانیکی و استانداردهای ابعادی در خطوط فرآوری منسوجات نبافته نقش تعیین کننده ای در کاهش هزینه های پنهان تولید دارند.
تاجران عمده فروش همیشه به این نکته تاکید می کنند که ابعاد طاقه ورودی باید با دهانه دستگاه همخوانی کامل داشته باشد.
کنترل دقیق میزان کشش طاقه در هنگام باز شدن، مانع از تغییر عرض نوارها پس از اتمام برش می شود.
تثبیت سرعت حرکت طاقه به درون قسمت تیغه ها یکی از ارکان اصلی حفظ کیفیت است.
اگر سرعت رول بازکن با سرعت برش دهنده همگام نباشد، پارچه دچار کشیدگی طولی شده و پس از رها شدن، عرض نهایی کوچکتر از مقدار استاندارد خواهد شد.
استفاده از سیستم های ترمز مگنتی روی محور رول گیر به پایداری این فرایند کمک شایانی می کند.
- کالیبراسیون مرتب سنسورهای نوری برای تشخیص لبه های پارچه
- بررسی روغن کاری محورهای متحرک دستگاه جهت جلوگیری از لرزش
- استفاده از تیغ های آلیاژی ضدزنگ برای جلوگیری از انتقال آلودگی به لبه پارچه
- تنظیم فشار جک های پنوماتیک نگهدارنده طاقه در زیر گیوتین
عوامل متعددی روی قیمت نهایی تأثیر می گذارند که از جمله آن ها می توان به نوع گرید پلیمر مصرفی، ضخامت یا همان گرماژ منسوج، حجم سفارش و همچنین نوع بسته بندی نهایی اشاره کرد.
تاجران فعال در تجارتخانه قیمت های رقابتی را بر اساس میزان تناژ و ابعاد درخواستی خریداران عرضه می کنند.
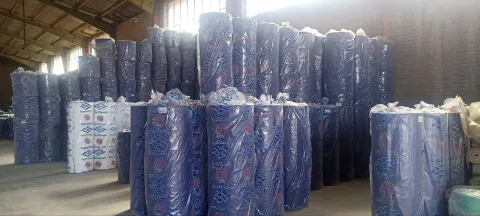
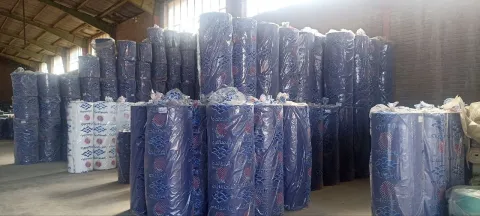
انبار منسوجات برش انواع پارچه اسپان باند به صورت نواری و شیت
انتخاب میان تامین طاقه ای کامل یا خرید نوارهای آماده و شیت های ابعادشده، بستگی مستقیمی به خط تولید و توان تجهیزاتی خریدار دارد.
واحدهای صنعتی بزرگ معمولاً ترجیح می دهند طاقه های مادر را خریداری کرده و با ماشین آلات داخلی خود اقدام به فرم دهی کنند تا هزینه های سربار کاهش یابد.
در مقابل، کارگاه های کوچک تر و واحدهای دوخت محلی به دلیل نداشتن فضای کافی و ماشین آلات پیشرفته، ترجیح می دهند مواد اولیه را به صورت برش خورده و آماده تحویل بگیرند تا سرعت کار بالا برود و ضایعات به حداقل برسد.
با وجود تمام مزایای برش انواع پارچه اسپان باند به صورت نواری و شیت، اگر بودجه کارگاه اجازه خرید ابعاد سفارشی را نمی دهد و ضایعات برش دستی بیش از حد توان مالی واحد تولیدی است، اساساً بهتر است دست نگه دارید و اقدام به خرید نکنید.