پیش از اینکه قرارداد خدمات برش و نوار بری پارچه اسپان باند را نهایی کنید، حتماً لبه های نمونه اولیه را زیر ذره بین بررسی کنید تا آثار ذوب شدگی یا سوختگی الیاف در آن دیده نشود.
اگر دمای تیغه ها هنگام کار به درستی تنظیم نباشد، تارهای پلی پروپیلن به هم می چسبند و در خط تولید کارخانه ها دردسرساز می شوند.
تاجران حرفه ای همواره پیش از تحویل گرفتن طاقه های برش خورده، مقداری از رول را باز می کنند تا از یکنواختی لبه ها در تمام طول کار مطمئن شوند.
چگونه بهترین خدمات برش و نوار بری پارچه اسپان باند را مقایسه کنیم
تاجران منسوجات نبافته معمولاً بر سر دو راهی استفاده از تیغه های مکانیکی سرد یا سیستم های حرارتی قرار می گیرند که هر کدام خروجی کاملاً متفاوتی را ارائه می دهد.
روش مکانیکی سرعت بالایی دارد و برای تولید عمده کیسه های خرید گزینه ای کاملاً اقتصادی است، اما ممکن است لبه های کار پس از خروج از دستگاه دچار ریش ریش شدن جزئی شود که در دوخت های صنعتی اختلال ایجاد می کند.
در مقابل، سیستم های برش حرارتی لبه ها را ذوب کرده و می بندند که از نخ کش شدن پارچه جلوگیری می کند، ولی اگر درجه حرارت دستگاه با سرعت چرخش هماهنگ نباشد، لبه ها بیش از حد ضخیم و خشک خواهند شد و کیفیت محصول نهایی را افت می دهند.
انتخاب میان این دو روش بستگی مستقیمی به کاربرد نهایی محصول دارد؛ برای مثال در صنایع تولید ماسک و لباس های بیمارستانی، لبه های بدون براده و نرم اولویت اصلی محسوب می شوند.
مراکز ارائه دهنده خدمات برش باید بتوانند با توجه به گرماژ طاقه مادر، بهترین فشار و دما را روی تیغه ها اعمال کنند تا بافت پارچه دچار کشیدگی یا تغییر فرم نشود.
بررسی سابقه تجهیزات مجری و نمونه کارهای قبلی به تاجران کمک می کند تا از هدر رفتن مواد اولیه خود در خطوط تولید جلوگیری نمایند.
چرا دقت ابعادی در بهترین خدمات برش و نوار بری پارچه اسپان باند اهمیت دارد
بررسی تلورانس عرضی در طاقه ها نشان می دهد که حتی یک میلی متر انحراف در ابعاد رول های باریک شده می تواند کل فرآیند دوخت خودکار در کارگاه های صنعتی را مختل کند.
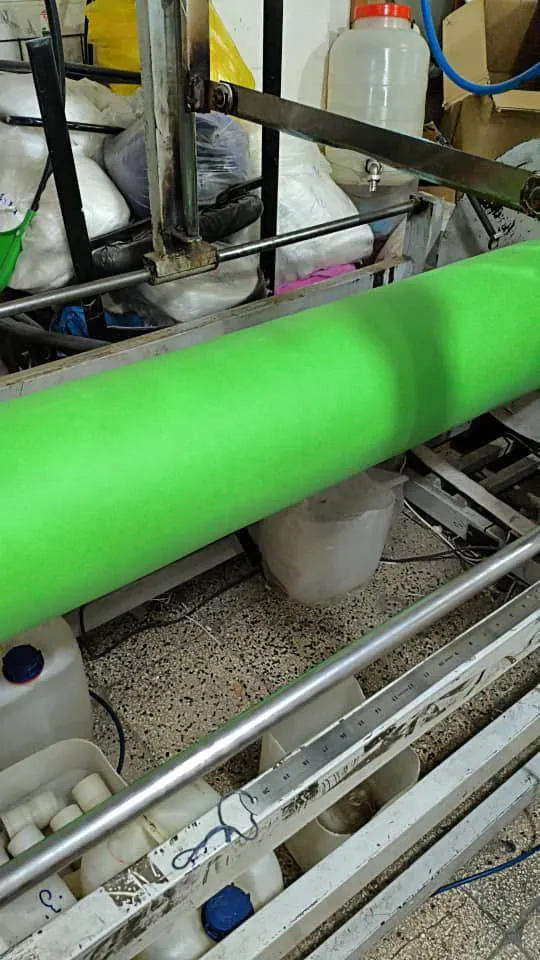
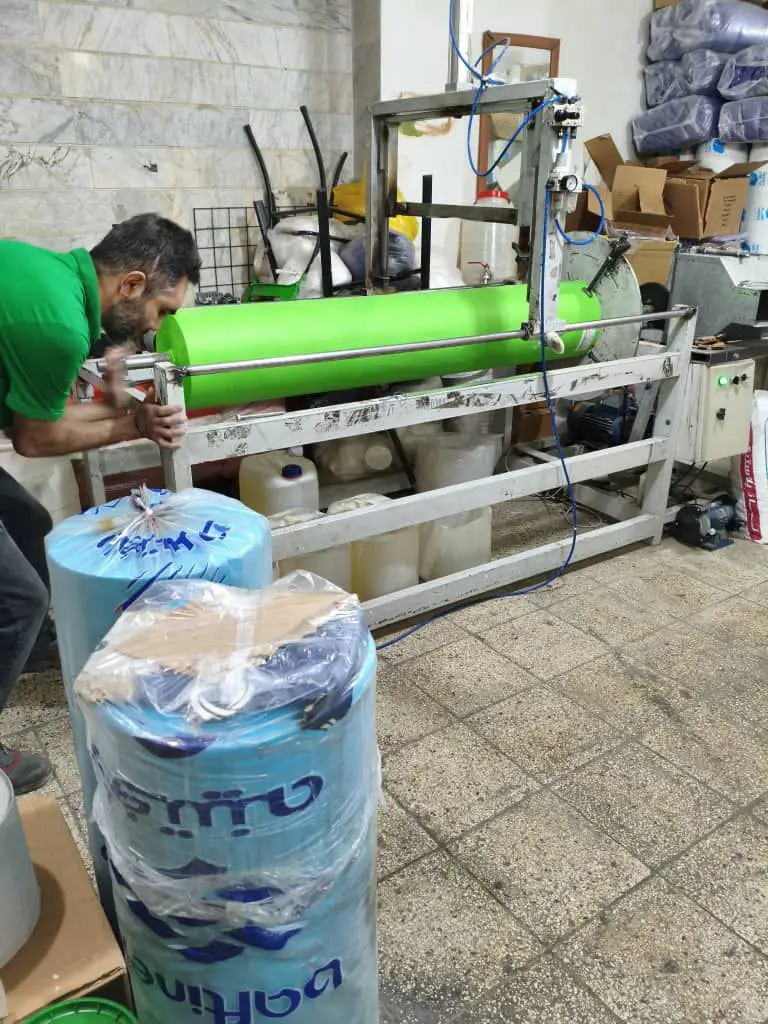
دستگاه های مدرن مجهز به چشم الکترونیک و کنترل دیجیتال لبه هستند که به طور خودکار خطای کشش پارچه را در طول کار اصلاح می کنند و از ایجاد نوارهای زاویه دار جلوگیری می نمایند.
تاجرانی که با کارخانجات بزرگ ماسک سازی یا تولید پوشاک یکبار مصرف کار می کنند، به خوبی می دانند که ثبات عرض نوارها مانع از توقف خط تولید و هدررفت مواد اولیه گران قیمت می شود.
کیفیت شفت ها و محورهای نگهدارنده رول مادر نیز نقش کلیدی در حفظ دقت ابعادی ایفا می کند و اگر دستگاه لرزش داشته باشد، عرض نوارها در ابتدا و انتهای رول متفاوت خواهد بود.
به همین دلیل است که کارخانجات معتبر ترجیح می دهند با مراکزی همکاری کنند که به سیستم های کنترل تنش پنوماتیک مجهز هستند تا کشش پارچه در تمام مراحل یکنواخت باقی بماند.
عدم توجه به این جزئیات فنی می تواند سود حاصل از خرید عمده را به دلیل افزایش ضایعات کارگاهی به شدت کاهش دهد.
چه مراحلی برای ارزیابی بهترین خدمات برش و نوار بری پارچه اسپان باند وجود دارد
- بررسی ضخامت و گرماژ اولیه طاقه: پیش از شروع کار، تاجر باید وزن یک متر مربع پارچه را بسنجد تا دستگاه برش متناسب با مقاومت کششی آن تنظیم شود.
- تنظیم سرعت دورانی تیغه ها: سرعت چرخش شفت باید با توجه به تراکم الیاف تعیین شود تا اصطکاک مانع از پارگی یا چسبندگی لبه های نوارهای باریک گردد.
- کنترل ضایعات و لبه های برش: پس از برش چند متر نخست، باید لبه ها لمس شوند تا هیچ گونه پسماند پلاستیکی یا گره های نامنظم در مسیر رول باقی نمانده باشد.
- بسته بندی و شیرینگ نهایی: نوارهای برش خورده باید بلافاصله با نایلون ضخیم بسته بندی شوند تا نفوذ گرد و غبار به لبه های حساس جلوگیری شود.
چه تفاوتی میان سفارش های کارگاهی و صنعتی در بهترین خدمات برش و نوار بری پارچه اسپان باند وجود دارد
بررسی نیازهای خطوط تولید کارگاهی و نیمه صنعتی
کارگاه های کوچک معمولاً به نوارهای با عرض های متنوع و متراژهای پایین تر نیاز دارند که انعطاف پذیری بالایی را از سوی مجری خدمات می طلبد.
تاجران در این بخش باید به دنبال مراکزی باشند که تعویض سایز تیغه ها را با کمترین زمان توقف انجام دهند تا هزینه نهایی مقرون به صرفه بماند.
تنظیم دقیق فواصل تیغه ها در این مقیاس نیازمند اپراتورهای باتجربه است که بتوانند خطاهای احتمالی را به صورت دستی و سریع برطرف کنند.
نکته کاربردی: برای سفارش های خرد کارگاهی، توافق بر سر میزان مجاز ضایعات پیش از شروع کار، از بروز اختلاف مالی بین تاجر و مجری جلوگیری می کند.
تجهیزات پیشرفته در کارخانجات بزرگ صنعتی
خطوط صنعتی انبوه نیازمند دستگاه های تمام اتوماتیک با سیستم کنترل کشش پنوماتیک هستند که رول های چند تنی را بدون کشیدگی الیاف باز کنند.
در این مقیاس، خطای انسانی به صفر می رسد و سرعت تحویل سفارش ها به صورت روزانه محاسبه می شود تا زنجیره تأمین کارخانه دچار وقفه نگردد.
نظارت مداوم بر عملکرد تیغه های دوار در این سطح از کار مانع از ایجاد لبه های دندانه دار در طول رول های بلند می شود.
احتیاط: مراقب واحدهایی باشید که بدون سیستم کنترل لبه خودکار کار می کنند، زیرا با افزایش متراژ رول، انحراف عرضی شدید ایجاد خواهد شد و کل محموله غیرقابل استفاده می گردد.
چگونه قیمت نهایی در بهترین خدمات برش و نوار بری پارچه اسپان باند تعیین می شود
تعیین هزینه های خدمات برش به فاکتورهای فنی متعددی بستگی دارد که هر تاجر حرفه ای پیش از عقد قرارداد باید آن ها را با دقت محاسبه کند.
نرخ نهایی بر اساس حجم کار، تعداد دفعات تعویض سایز تیغه ها و نوع بسته بندی نهایی تغییر می کند و معمولاً بر مبنای وزن یا متراژ محاسبه می شود.
- عرض نهایی نوارهای برش خورده و تعداد خروجی همزمان از یک طاقه مادر
- نوع تکنولوژی تیغه شامل سیستم های مکانیکی سرد یا حرارتی المنت دار
- میزان نیاز به بازرسی چشمی و تفکیک تخصصی ضایعات حین انجام کار
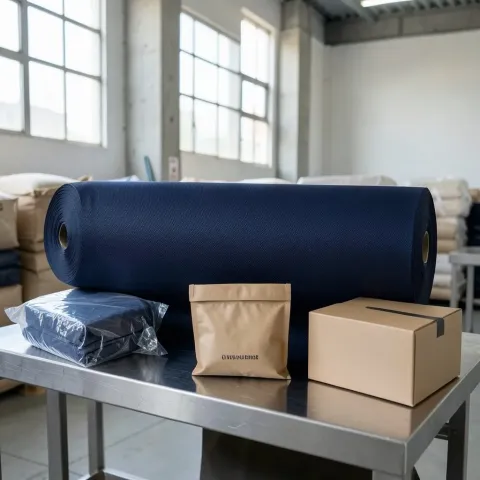
- نوع بسته بندی نهایی با کارتن یا پلاستیک فشرده مناسب برای ارسال بین شهری
نرخ های روز و شرایط همکاری با مجریان معتبر این حوزه را می توانید همواره از طریق تاجران فعال در تجارتخانه استعلام کنید، به ویژه در فصل پاییز که حجم سفارش های صنعتی و کارگاهی به اوج خود می رسد.