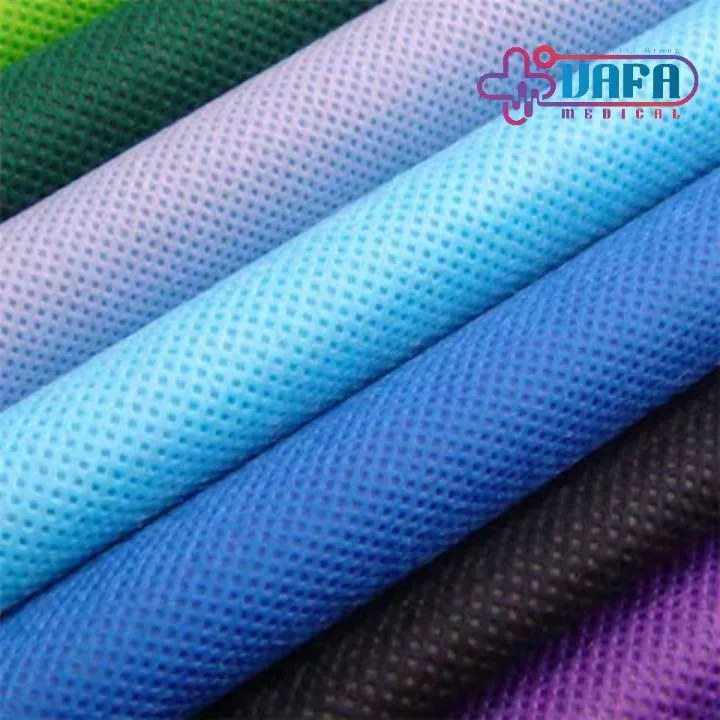
بازرسی فیزیکی در فروش عمده اسپان باند عرض ۱۶۰ آبی کاربنی ۴۰ گرم
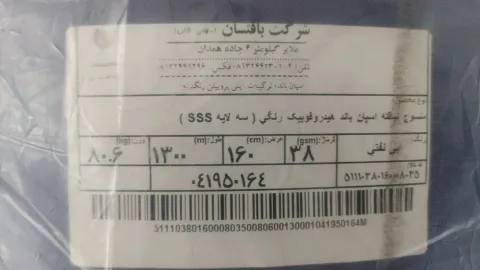
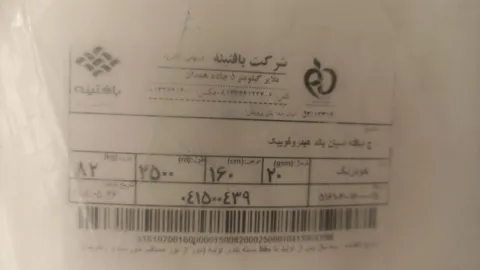
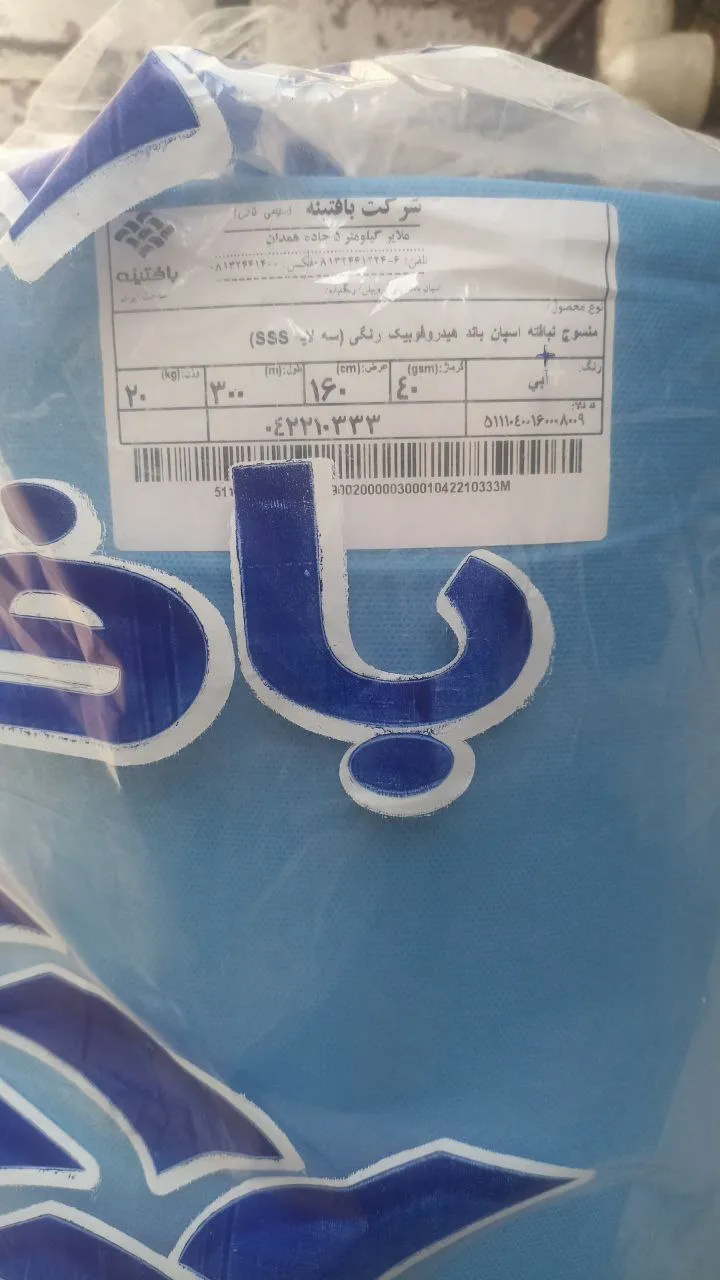
اعتماد به اعداد درج شده روی برچسب طاقه بدون بازرسی فیزیکی لایه ها، خطای پرهزینه ای است که بسیاری از مدیران خرید مرتکب می شوند و سرمایه واحد تولیدی را به خطر می اندازند.
هنگامی که اقدام به فروش عمده اسپان باند عرض ۱۶۰ آبی کاربنی ۴۰ گرم می کنید، نادیده گرفتن تست های دستی تراکم و یکنواختی رنگ باعث ورود متریال نامرغوب به خط تولید و افت شدید کیفیت محصول نهایی خواهد شد.
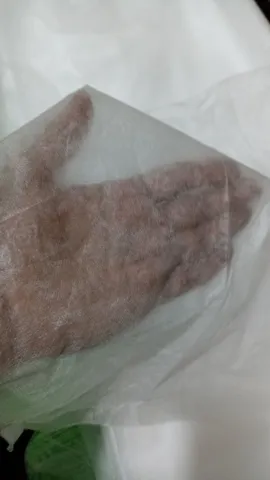
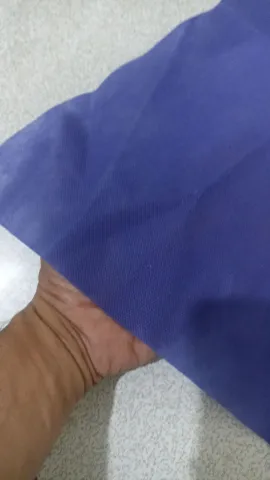
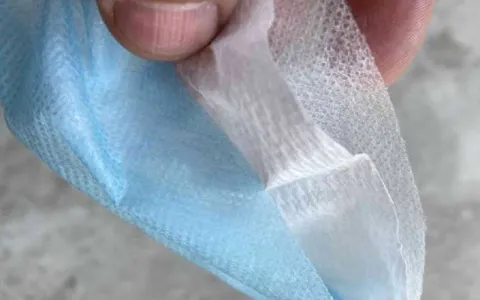
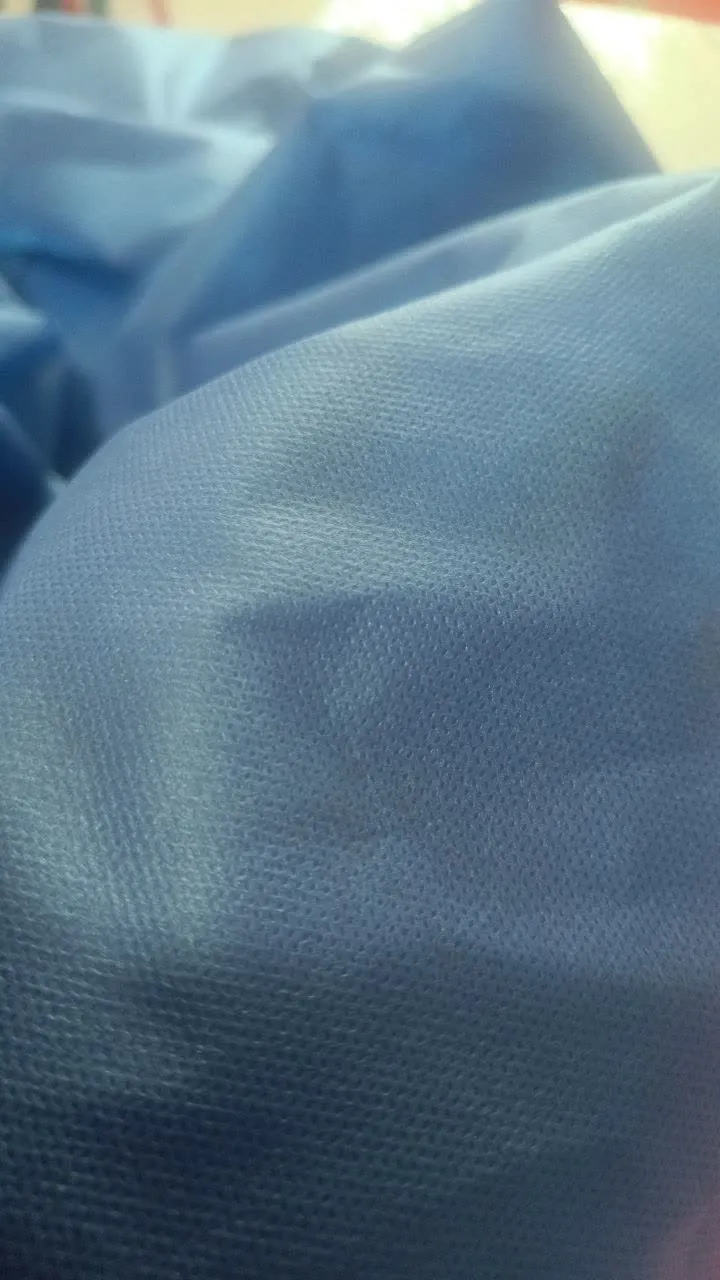
کارشناس کنترل کیفی پیش از امضای قرارداد باید با انگشتان خود بافت الیاف را لمس کند تا میزان فشردگی پلیمر و عدم وجود نقاط نازک یا سوراخ های میکروسکوپی آشکار شود.
بررسی ساختار الیاف در فروش عمده اسپان باند عرض ۱۶۰ آبی کاربنی ۴۰ گرم
چگونه تراکم الیاف را با لمس دست تشخیص دهیم
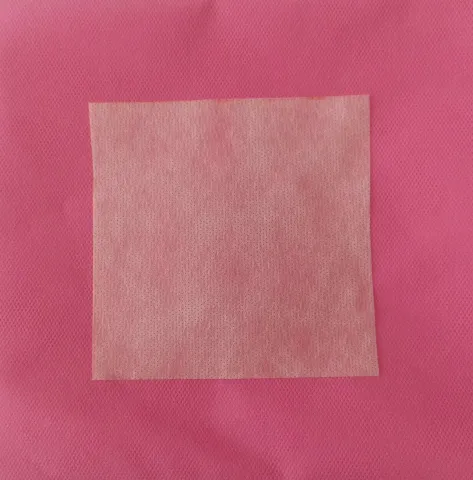
هنگام بررسی نمونه طاقه، لمس سطح پارچه نبافته باید حس یکنواختی و مقاومت در برابر کشش سطحی را به دست منتقل کند.
اگر با فشردن الیاف متوجه شکنندگی یا نرمی بیش از حد شدید، نشان دهنده استفاده از گرانول های بازیافتی نامرغوب در خط پخت است که پایداری محصول را کاهش می دهد.
این نقص ساختاری موجب پارگی لایه در دستگاه های دوخت صنعتی می شود و هزینه های توقف خط تولید را بالا می برد.
چرا یکنواختی رنگ در رول ها اهمیت دارد
توزیع نامتوازن رنگ دانه در بافت پلیمر نشان دهنده نقص در سیستم دوزینگ دستگاه اکسترودر است که ثبات کیفی رول ها را زیر سوال می برد.
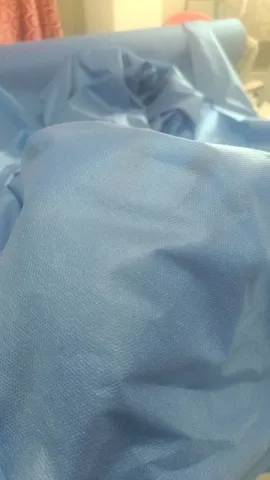
رول های باکیفیت باید در تمام طول طاقه دارای ته رنگ آبی کاربنی کاملاً یکدست باشند و هیچ گونه سایه روشن یا رگه های سفید در لایه های زیرین دیده نشود.
بررسی این ویژگی با عبور دادن نور از پشت لایه، ناهمواری های توزیع مواد را به خوبی نمایان می کند.
میزان مقاومت کششی استاندارد چقدر است
مقاومت در برابر کشش عرضی و طولی از فاکتورهای حیاتی است که باید پیش از نهایی کردن خرید بررسی شود تا طاقه زیر فشار دستگاه دچار وارفتگی نشود.
کشش دستی نمونه در دو جهت مخالف باید بازگشت الاستیک مناسبی داشته باشد و الیاف به راحتی از هم فاصله نگیرند.
عدم توجه به این شاخص مکانیکی سبب ضایعات بالا در واحدهای تولید لباس های یکبار مصرف و تجهیزات پزشکی خواهد شد.
برای اطمینان از اصالت متریال در معاملات B2B، همیشه پیش از ثبت سفارش نهایی، درخواست ارسال نمونه متراژ پایین برای تست های آزمایشگاهی و مقاومت سنجی داشته باشید تا از تطابق کامل بار تحویلی با مشخصات فنی مورد انتظار مطمئن شوید.
عیب یابی ساختاری در فروش عمده اسپان باند عرض ۱۶۰ آبی کاربنی ۴۰ گرم
راهنمای شناسایی عیوب پنهان طاقه ها
شناخت دقیق مشکلات ساختاری به خریداران کمک می کند تا پیش از تخلیه بار در انبار کارخانه، از سلامت متریال اطمینان حاصل کنند و جلوی هدررفت منابع مالی را بگیرند.
جدول زیر رایج ترین ایرادات پنهان در این محصولات را همراه با ریشه بروز و راهکار اصلاحی نشان می دهد تا بازرسان خرید با دقت بیشتری رول ها را ارزیابی کنند.
| نوع نقص ساختاری | علت اصلی بروز در خط تولید | راهکار اصلاحی و بررسی دستی |
|---|---|---|
| وجود حفره های ریز سطحی | تنظیم نبودن حرارت المنت های اکسترودر | عبور دادن نور مستقیم و لمس زبری سطح |
| دوپارگی لبه های طاقه | کشش بیش از حد رول پیچ هنگام بسته بندی | بررسی لبه های خارجی رول با چشم و دست |
| چسبندگی لایه ها به هم | انبارداری در محیط گرم و مرطوب | باز کردن چند دور اول و بررسی جدایش الیاف |
| استفاده از الیاف بازیافتی | کاهش هزینه های تمام شده توسط تاجر | تست بوی پلیمر ذوب شده و بررسی کشش طولی |
توجه داشته باشید که استعلام قیمت روز این محصولات همواره به صورت مستقیم از تاجران فعال در بستر تجارتخانه انجام می شود و نوسانات بازار پلیمر تاثیر مستقیم بر نرخ نهایی دارد.
مقایسه دو روش تامین مستقیم و واسطه ای
مزایای خرید مستقیم در مقایسه با بازار آزاد
تامین مواد اولیه از طریق ارتباط مستقیم با تولیدکنندگان اصلی و تاجران مرجع در بازار عمده فروشی، تفاوت چشمگیری در قیمت تمام شده و تضمین اصالت کالا ایجاد می کند.
هنگامی که خریدار به جای اتکا به واسطه های متعدد، با تاجران شناخته شده در تجارتخانه وارد مذاکره می شود، دسترسی به شناسنامه فنی دقیق رول ها آسان تر خواهد شد.
در روش تامین مستقیم، امکان نظارت بر نوع بسته بندی و نحوه بارگیری رول ها فراهم است که از آسیب دیدن لبه های پارچه در طول مسیر جلوگیری می کند.
در مقابل، خرید از شبکه های دلالی واسطه ای معمولاً با ریسک عدم تطابق گرماژ واقعی و پنهان کردن عوب کهنه انبارداری همراه است، زیرا شفافیت زنجیره تامین در آنجا از بین رفته و پیگیری خسارت ها بسیار دشوارتر خواهد شد.
ارزیابی دقیق طاقه ها پیش از بارگیری
چک لیست بازرسی فیزیکی رول های صنعتی
بررسی نهایی پیش از ورود بار به ناوگان حمل ونقل نیازمند اجرای گام به گام دستورالعمل های بازرسی است تا هیچ گونه خطایی از چشم کارشناس دور نماند.
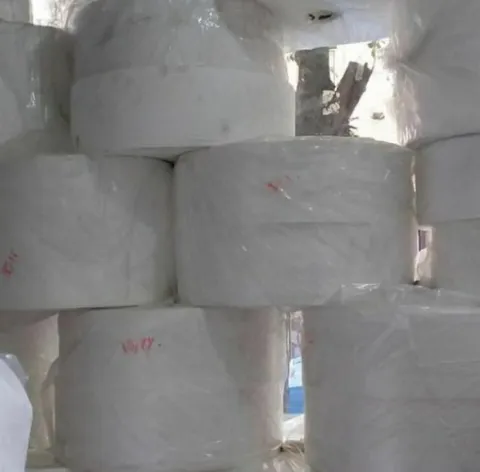
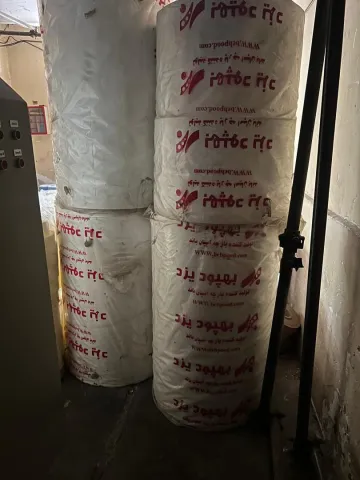
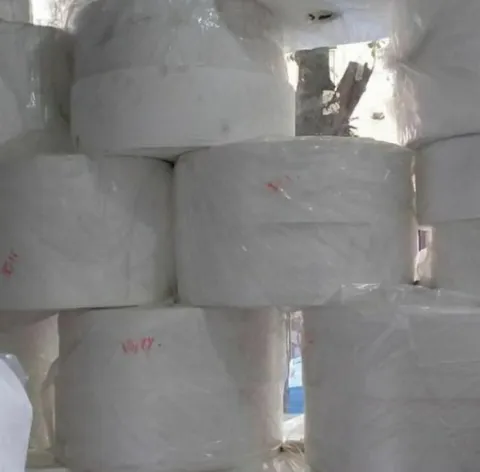
این فرآیند شامل کنترل وزن دقیق هر طاقه با ترازوهای صنعتی، بررسی وضعیت شیرینگ و نایلون محافظ دور رول برای جلوگیری از نفوذ رطوبت و گردوغبار است.
همچنین باید هسته مقوایی مرکزی رول بررسی شود تا در اثر فشار انباشت دچار دفرمه شدن و تاب برداشتن نشده باشد.
در شرایطی که تاجر از ارائه نمونه فیزیکی خودداری کند یا اسناد فنی بار با واقعیت ظاهری رول ها همخوانی نداشته باشد، بهتر است از انجام معامله به کلی صرف نظر کنید و سرمایه خود را در معرض ریسک خرید کالای بی کیفیت قرار ندهید.